電着塗装とは
電着塗装とは、金属部品を塗料液中で電気的に処理し、表面に塗膜を均一に形成して加熱硬化させる表面仕上げです。
定義と概要
電着塗装は、導電性のある金属部品を塗料液に浸し、電気を利用して塗料成分を付着させる塗装方法です。形成した塗膜は、一般に加熱して硬化させます。細部や凹部にも塗膜が回りやすく、金属付属の外観と保護性を整える目的で用いられます。
アパレル付属では、ドットボタン、ハトメ、カシメなどの金属表面に施されることがあります。カチオン電着は、塗料成分が陽イオン側として析出する方式を指すことが多く、単に電着と呼ばれる場合もあるため、仕様書では仕上げ名称を確認します。
素材と部品構成
電着塗装は部品そのものの素材名ではなく、金属表面に施す仕上げです。対象となる部品は、真鍮や鉄、亜鉛系合金などの金属製であることが多く、素材、下地処理、塗膜の組み合わせによって外観や耐食性は変わります。
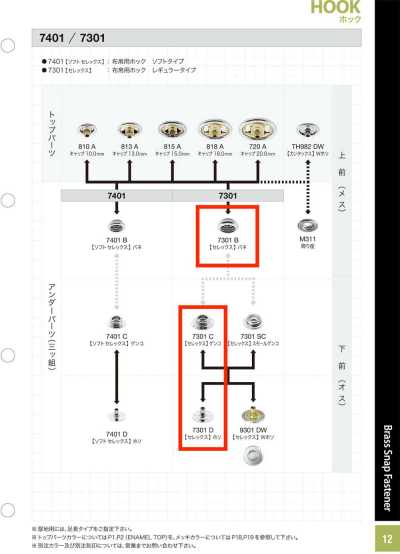
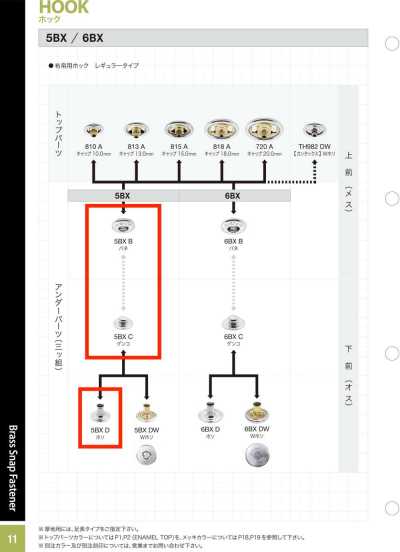
ドットボタンでは、頭、バネまたはゲンコ、ホソ、座金など、複数の部品にそれぞれ同系統の仕上げを施す場合があります。ただし、部品ごとに素材や表面処理が異なることもあるため、セット全体での色調と仕様の確認が必要です。
- 塗膜の色と光沢
- 下地となる金属の種類
- メッキなどの下地処理の有無
- 部品間の色差とロット差
サイズ表記と取付方法
電着塗装自体に固有のサイズ表記はありません。ドットボタンやハトメとして選定する際は、頭径、ハトメ径、足の長さ、対応生地厚など、完成部品の寸法と仕様で判断します。同じ外径でも部品構成や足長が異なると、適した生地厚は変わります。
取付けは、部品に適合する打ち具と打ち台を用い、ハンドプレス、足踏みプレス機、エアープレスなどで行います。打ち具の形状やプレス圧が合わないと、塗膜の傷、割れ、打ち不良、嵌合不良につながるため、量産前に実生地で試し打ちします。
主な用途と注意点
電着塗装の金属付属は、アウター、パンツ、デニム、バッグ、ユニホームなどで、色調をそろえた付属や落ち着いた表面感が必要な箇所に用いられます。用途の適否は塗装名だけでは決まらないため、使用頻度、洗濯、汗、摩擦、保管環境を想定して選定します。
厚地に短い足の部品を使用すると十分にかしめられず、薄地に長い足の部品を使用すると変形やぐらつきが起こり得ます。伸縮性が高い生地、起毛生地、織密度が低い生地では、当て布や補強芯の併用も含め、引き抜き強度を確認します。
塗膜に傷や欠けが生じると、下地金属の腐食や変色が目立つことがあります。湿気、汗、洗剤成分、他金属との接触による影響は素材と下地処理にも左右されるため、製品条件に応じた耐食性・洗濯試験を検討します。
電着塗装された金属部品も、金属探知機への反応をなくすものではありません。検針対応が必要な製品では、使用部品の検針方針を生産管理上あらかじめ確認します。また、電着塗装で覆われていても、ニッケルフリーであることを意味しません。
メッキとの違い
メッキは、金属の表面に別の金属層を形成する表面処理です。これに対して電着塗装は、主として樹脂系の塗料成分による塗膜を形成する仕上げです。両者は外観が似る場合もありますが、膜の性質、下地、耐久性の評価方法が異なります。
黒ニッケルなどはメッキの種類を表すのに対し、カチオン電着は塗装方式を表します。発注時は色名だけで判断せず、素材、下地処理、仕上げ方法、光沢、ニッケルフリー要件を仕様として分けて指定することが重要です。
よくある質問