差動送りとは
差動送りとは、主にロックミシンで前後の送り歯の送り量を変え、生地の伸びや波打ちを抑えたり、意図的にギャザーを寄せたりする送り機構です。
定義と概要
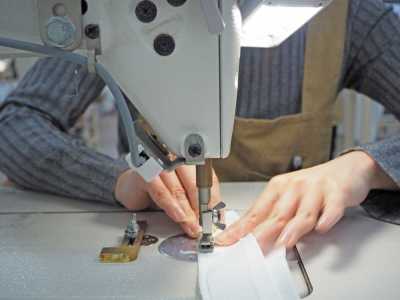
差動送りは、針板の前後に配置された二組の送り歯を別々の量で動かす仕組みです。縫い目に入る前後で生地を送る量に差を付けることで、縫製中の生地の伸縮を調整します。主にロックミシンに備わる機能として用いられます。
前側の送り量を大きくすると生地を押し込むように送るため、縫い縮めやギャザー寄せができます。後側の送り量を大きくすると生地を引き伸ばすように送るため、波打ちを抑える目的で使われます。効果は生地の方向や縫製条件によって変わります。
工程での位置づけ
差動送りは、裁断後の縫製工程で縫い合わせや端かがりを行う際に調整します。特にニットやストレッチ性のある素材では、地縫いの段階で生じる伸び、縮み、縫い目の波打ちを抑えるための重要な条件です。
量産では、縫製仕様書で縫い目の種類だけでなく、対象部位、生地の表裏、縫製方向を明確にします。工場では量産前の試し縫いで差動送り、糸調子、押さえ圧、運針数を組み合わせ、外観と伸縮性を確認します。
設定と実務のポイント
設定は、生地端の波打ち、縫い縮み、パッカリング、縫い目を伸ばした際の追従性を見ながら決めます。差動送りだけを大きく変更すると、寸法や風合いに影響しやすいため、糸調子、押さえ圧、縫製速度も含めて調整することが大切です。
同じ生地でも、地の目の方向、裁断パーツの形状、重ねる枚数、テープやゴムの有無によって適正条件は変わります。カーブ部分やバイアス方向は特に挙動が変わりやすいため、量産と同じ条件の試験片で確認します。
発注と品質の注意点
縫製を依頼する際は、差動送りを使うこと自体ではなく、仕上がりとして許容できない不良状態を具体的に共有します。例えば、裾の波打ち、縫い目周辺の縮み、伸長時の糸切れ、左右差などをサンプルと仕様書で確認します。
差動送りの設定値はミシンの機種や工場の管理方法により表し方が異なるため、数値のみで指示しないことが安全です。承認サンプルを基準に、対象部位、縫製方向、縫い目、外観基準を合意し、量産初期にも確認を行います。
- 使用するミシンが差動送りに対応しているか
- 生地、付属、芯地を含めた量産仕様で試し縫いをすること
- 洗濯後も波打ちや縮みが目立たないか
- ギャザー量や仕上がり寸法にばらつきがないか
似ている用語との違い
上下送りは、送り歯に加えて上側の送り機構でも生地を送る方式です。重ねた生地のずれを抑えやすく、差動送りとは目的と機構が異なります。両者を備えたミシンでは、素材や仕様に応じて併用する場合もあります。
パッカリングは縫い目周辺に細かな縮みやしわが現れる現象です。差動送りの不適切な設定で起こることがありますが、糸調子、生地と糸の組み合わせ、縫製条件なども原因になるため、差動送りだけで判断はできません。
よくある質問
差動送りはニット以外にも必要ですか。
差動送りでギャザーを作る場合の注意点は何ですか。
差動送りで寄せたギャザーは、送り量、縫製速度、生地の摩擦などで見え方が変動します。必要な上がり寸法とギャザーの均一性を確認し、縫製方向や始終点を定めることが重要です。デザイン上厳密な分量が必要な場合は、別のギャザー方法も検討します。
縫い目の波打ちは差動送りだけで改善できますか。
改善することはありますが、差動送りだけで解決しない場合もあります。糸調子が強すぎる、押さえ圧が高い、針や糸が生地に合っていない、縫製時に生地を引っ張っているといった要因も確認します。洗濯や着用時の伸縮後も含めて評価することが必要です。